

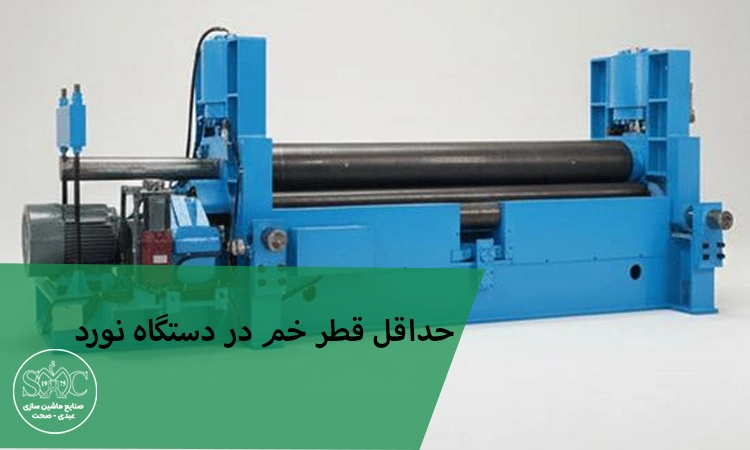
حداقل قطر خم در دستگاه نورد ورق یکی از پرسش های کلیدی مهندسان طراحی و اپراتورهای خطوط تولید است که پیش از سفارش هر پروژه نورد باید به آن پاسخ دقیق داده شود. این پارامتر تعیین می کند که یک ورق فلزی با ضخامت و جنس مشخص، تا چه اندازه می تواند بدون آسیب یا تغییر شکل نامناسب، به شکل استوانه ای کوچک نورد شود. در این مقاله به طور کامل بررسی می کنیم که چه عواملی بر قطر خم در دستگاه نورد ورق تأثیر می گذارند و چگونه می توان با انتخاب درست دستگاه و تنظیمات، به کوچک ترین قطر ممکن دست یافت.
بسیاری از تولیدکنندگان مخازن، ستون ها، لوله های صنعتی و قطعات استوانه ای، هنگام طراحی محصول با این چالش مواجه می شوند که آیا دستگاه نورد موجود در کارگاه، توانایی رسیدن به قطر موردنیاز پروژه را دارد یا خیر. پاسخ به این سؤال، مستقیماً به نوع دستگاه، قطر غلطک ها، ضخامت ورق و جنس فلز بستگی دارد. در ادامه، تمام این جوانب را به طور تخصصی و کاربردی توضیح خواهیم داد تا بتوانید پیش از شروع پروژه، تصمیمی آگاهانه بگیرید. برای خرید دستگاه نورد ورق با ما همراه باشید.
چرا دانستن حداقل قطر خم اهمیت دارد؟
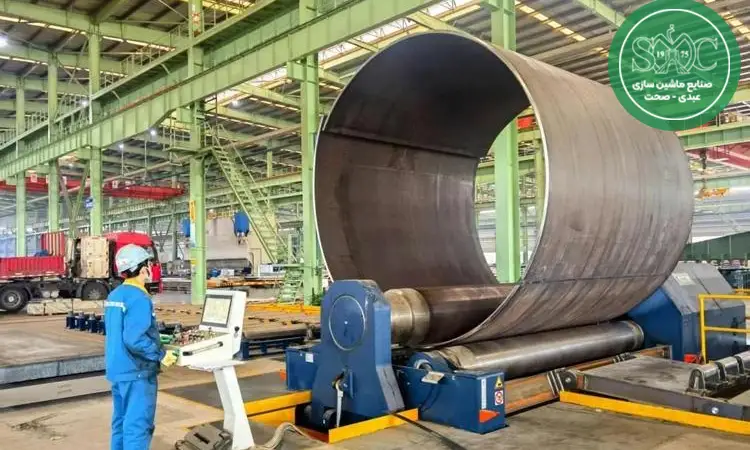
پیش از ورود به جزئیات فنی، لازم است بدانیم که چرا اساساً محاسبه و شناخت حداقل قطر خم در دستگاه نورد ورق، یک گام ضروری در فرآیند طراحی و تولید محسوب می شود. بسیاری از پروژه های صنعتی، به ویژه در ساخت ستون های فلزی، لوله های قطر کوچک و اجزای دکوراتیو، نیازمند رسیدن به قطرهای بسیار کوچک هستند که همیشه با تجهیزات موجود قابل دستیابی نیستند.
اگر پیش از شروع تولید، حداقل قطر قابل دستیابی با دستگاه نورد موردنظر بررسی نشود، ممکن است در میانه پروژه با مشکلاتی مانند تغییر شکل نامناسب ورق، ترک خوردگی در نقاط خم یا حتی آسیب به غلطک های دستگاه مواجه شوید. این مشکلات نه تنها باعث اتلاف مواد اولیه و زمان می شوند، بلکه هزینه های اضافی برای اصلاح یا تعویض قطعات معیوب را نیز به دنبال خواهند داشت.
از سوی دیگر، شناخت دقیق این پارامتر به مهندسان طراحی کمک می کند تا از همان مرحله طراحی اولیه، ابعاد محصول را متناسب با توانایی واقعی تجهیزات موجود تعیین کنند. این هماهنگی میان طراحی و امکانات تولیدی، باعث کاهش چشمگیر ضایعات، افزایش راندمان خط تولید و در نهایت کاهش هزینه تمام شده محصول نهایی خواهد شد. به همین دلیل، این موضوع باید همواره در مرحله انتخاب دستگاه و برنامه ریزی تولید مدنظر قرار گیرد.
حداقل قطر خم در دستگاه نورد ورق به چه عواملی بستگی دارد؟
حداقل قطر قابل دستیابی در فرآیند نورد، یک مقدار ثابت و یکسان برای همه شرایط نیست، بلکه ترکیبی از چند عامل فنی مهم است که در کنار یکدیگر این مقدار را تعیین می کنند. شناخت دقیق این عوامل به شما کمک می کند تا پیش از شروع کار، برآورد واقع بینانه ای از توانایی دستگاه خود داشته باشید.
ضخامت ورق و تأثیر آن بر قطر خم
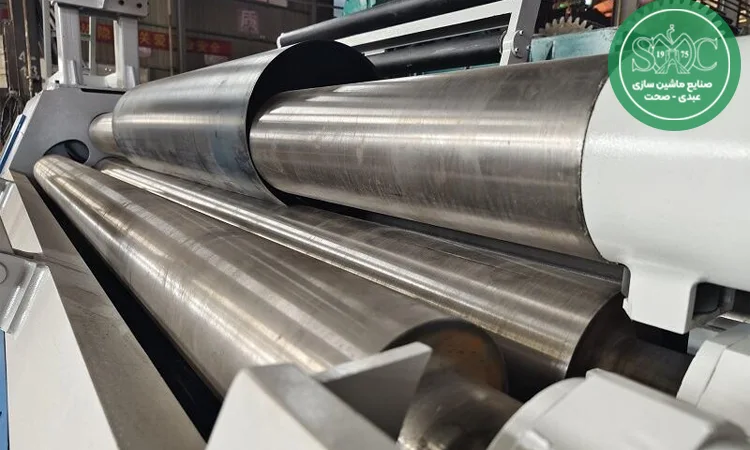
یکی از مهم ترین عواملی که بر حداقل قطر خم در دستگاه نورد ورق تأثیر می گذارد، ضخامت ورق مورد استفاده است. هرچه ضخامت ورق بیشتر باشد، مقاومت آن در برابر خمش نیز افزایش می یابد و در نتیجه، رسیدن به قطرهای بسیار کوچک دشوارتر می شود. این موضوع به این دلیل رخ می دهد که در ورق های ضخیم، نیروی موردنیاز برای ایجاد انحنای شدید بسیار بیشتر از ورق های نازک است و در بسیاری از موارد، این نیرو از توان مکانیکی دستگاه فراتر می رود.
به همین دلیل، در پروژه هایی که نیاز به قطر بسیار کوچک وجود دارد، معمولاً توصیه می شود از ورق های نازک تر استفاده شود یا دستگاه نورد ورق برای کارگاه کوچک چه مشخصاتی باید داشته باشد؟ انتخاب گردد. همچنین باید توجه داشت که نسبت ضخامت ورق به قطر نهایی، معیاری مهم برای ارزیابی امکان پذیری پروژه است و مهندسان طراحی باید این نسبت را پیش از نهایی کردن طرح، به دقت بررسی کنند.
نوع و قطر غلطک های دستگاه
عامل دیگری که نقش تعیین کننده ای در کمترین قطر خم قابل دستیابی دارد، قطر غلطک های دستگاه نورد است. غلطک های با قطر کوچک تر، امکان ایجاد انحنای شدیدتر و در نتیجه رسیدن به قطرهای کوچک تر را فراهم می کنند، در حالی که غلطک های بزرگ تر برای نورد قطرهای بزرگ و ورق های ضخیم مناسب ترند.
در دستگاه های نورد ۴ غلطک، به دلیل طراحی خاص و وجود غلطک های جانبی که امکان کنترل دقیق تر فرآیند خمش را فراهم می کنند، معمولاً می توان به قطرهای کوچک تری نسبت به نورد ۳ غلطک دست یافت. این تفاوت طراحی، یکی از دلایل اصلی است که چرا انتخاب نوع دستگاه، پیش از شروع پروژه های با قطر کوچک، اهمیت بسیار زیادی دارد.
جنس و خواص مکانیکی ورق
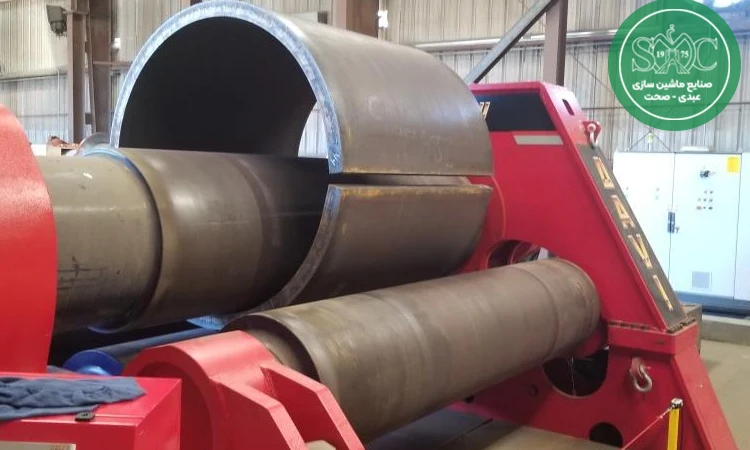
جنس فلز و خواص مکانیکی آن نیز تأثیر قابل توجهی بر توانایی دستگاه در رسیدن به قطرهای کوچک دارد. فلزاتی با شکل پذیری بالا مانند فولاد نرم یا آلومینیوم، معمولاً راحت تر خم می شوند و امکان رسیدن به قطرهای کوچک تر را فراهم می کنند. در مقابل، فلزاتی با استحکام و سختی بالا مانند فولادهای آلیاژی یا استنلس استیل های خاص، در برابر خمش شدید مقاومت بیشتری نشان می دهند و ممکن است در قطرهای کوچک دچار ترک یا تغییر ساختار داخلی شوند.
به همین دلیل، پیش از تعیین قطر نهایی محصول، باید خواص مکانیکی جنس ورق مانند حد تسلیم، استحکام کششی و شکل پذیری آن بررسی شود. این اطلاعات معمولاً در برگه مشخصات فنی تولیدکننده ورق ارائه می شود و می تواند راهنمای دقیقی برای تعیین کمترین قطر قابل دستیابی بدون آسیب به ورق باشد.
حداقل قطر خم در نورد ۳ غلطک در مقابل نورد ۴ غلطک
مقایسه توانایی دستگاه های نورد ۳ غلطک و ۴ غلطک از نظر حداقل قطر خم، یکی از موضوعاتی است که در انتخاب تجهیزات مناسب برای پروژه های خاص، نقش مهمی ایفا می کند. هر دو نوع دستگاه، با وجود شباهت در عملکرد کلی، از نظر توانایی رسیدن به قطرهای کوچک، تفاوت های قابل توجهی با یکدیگر دارند.
در دستگاه های نورد ورق سه غلطک معمولی، به دلیل طراحی ساده تر و وجود محدودیت در تنظیم زاویه غلطک ها، معمولاً امکان رسیدن به قطرهای بسیار کوچک محدودتر است. این محدودیت به ویژه در انتهای ورق و نزدیک لبه ها بیشتر مشهود است، جایی که فرآیند نورد به دلیل ماهیت مکانیکی دستگاه، نمی تواند انحنای کامل ایجاد کند. به همین دلیل، در این نوع دستگاه ها معمولاً بخشی از ورق نزدیک لبه به صورت صاف باقی می ماند که نیاز به پیش خم جداگانه دارد.
در مقابل، دستگاه های نورد ورق چهار غلطک به دلیل وجود غلطک جانبی اضافی که امکان پیش خم لبه ها را فراهم می کند، می توانند قطرهای کوچک تری را با دقت بیشتری تولید کنند. این ویژگی باعث می شود نورد ۴ غلطک برای پروژه هایی که نیاز به دستیابی به کمترین قطر ممکن دارند، انتخابی برتر و کارآمدتر باشد. البته باید توجه داشت که این مزیت با هزینه سرمایه گذاری اولیه بالاتر همراه است که باید در تصمیم گیری نهایی لحاظ شود.
فرمول و روش های محاسبه حداقل قطر خم
محاسبه دقیق حداقل قطر خم در دستگاه نورد ورق معمولاً بر پایه ترکیبی از فرمول های مهندسی و مشخصات فنی دستگاه انجام می شود. اگرچه فرمول دقیق ممکن است بسته به نوع دستگاه و سازنده آن متفاوت باشد، اما اصول کلی محاسبه در بیشتر موارد مشابه است و می توان با در نظر گرفتن چند عامل اصلی، برآورد نسبتاً دقیقی از این مقدار به دست آورد.
برای رسیدن به یک برآورد اولیه، عوامل زیر باید به طور همزمان مورد بررسی قرار گیرند:
- ضخامت ورق و نسبت آن به قطر موردنظر
- قطر غلطک های دستگاه، به ویژه غلطک بالایی
- فاصله میان غلطک های پایینی در نورد ۳ و ۴ غلطک
- خواص مکانیکی و حد تسلیم جنس ورق
- توان و ظرفیت نیروی اعمالی دستگاه
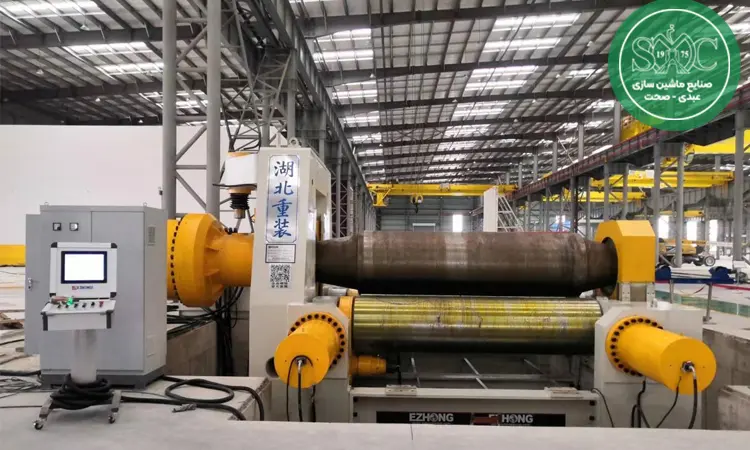
در عمل، بسیاری از سازندگان دستگاه های نورد، جدول ها یا نمودارهایی ارائه می دهند که رابطه میان ضخامت ورق، جنس فلز و کمترین قطر قابل دستیابی را به صورت تقریبی نشان می دهد. استفاده از این جداول، همراه با مشورت با کارشناسان فنی، معمولاً دقیق ترین روش برای برآورد این مقدار پیش از شروع پروژه واقعی محسوب می شود، زیرا محاسبات تئوری به تنهایی همیشه با شرایط واقعی کارگاهی تطابق کامل ندارند.
چگونه می توان حداقل قطر خم را کاهش داد؟
در بسیاری از پروژه ها، نیاز است تا حد امکان به کوچک ترین قطر ممکن دست یافت. خوشبختانه با رعایت چند نکته فنی، می توان توانایی دستگاه نورد را در این زمینه تا حدی بهبود بخشید و به نتایج بهتری رسید.
نخستین راهکار، استفاده از ورق های نازک تر در صورت امکان است، زیرا همان طور که پیش تر اشاره شد، ضخامت مستقیماً بر کمترین قطر قابل دستیابی تأثیر می گذارد. دومین راهکار، بهره گیری از دستگاه نورد ۴ غلطک به جای مدل ۳ غلطک است، زیرا این دستگاه با قابلیت پیش خم لبه ها، امکان دستیابی به قطرهای کوچک تر را فراهم می کند. همچنین انتخاب جنس ورق با شکل پذیری بالاتر، در صورتی که مشخصات پروژه اجازه دهد، می تواند به کاهش این محدودیت کمک شایانی کند.
علاوه بر این موارد، تنظیم دقیق فاصله و فشار غلطک ها توسط اپراتور باتجربه نیز نقش مهمی در بهینه سازی فرآیند نورد دارد. عبور تدریجی و چندمرحله ای ورق از میان غلطک ها، به جای اعمال فشار یکباره و شدید، می تواند به کاهش خطر ترک خوردگی و در عین حال دستیابی به قطرهای کوچک تر کمک کند. این روش، هرچند زمان برتر است، اما نتیجه نهایی با کیفیت بالاتری همراه خواهد بود و آشنایی با معرفی اجزای دستگاه نورد ورق نیز می تواند به اجرای دقیق تر آن کمک کند.
اشتباهات رایج هنگام نورد قطرهای کوچک
بسیاری از مشکلات کیفی در فرآیند نورد قطرهای کوچک، ناشی از اشتباهات قابل پیشگیری اپراتورها یا برنامه ریزی نادرست پیش از تولید است. آگاهی از این اشتباهات رایج می تواند به کاهش ضایعات و افزایش کیفیت محصول نهایی کمک کند.
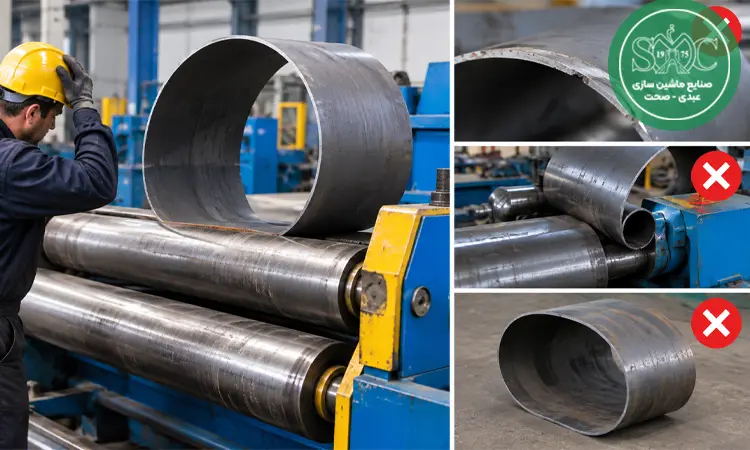
یکی از رایج ترین اشتباهات، نادیده گرفتن نسبت ضخامت ورق به قطر موردنظر است. بسیاری از اپراتورها بدون بررسی دقیق این نسبت، اقدام به نورد ورق می کنند و در نتیجه با مشکلاتی مانند ترک خوردگی یا تغییر شکل نامناسب مواجه می شوند. اشتباه رایج دیگر، اعمال فشار زیاد و ناگهانی به ورق در همان مراحل ابتدایی نورد است که می تواند باعث آسیب دائمی به ساختار فلز شود.
همچنین، بسیاری از کارگاه ها بدون بررسی مشخصات فنی دستگاه خود و صرفاً بر اساس تجربه گذشته، اقدام به پذیرش سفارشات با قطر بسیار کوچک می کنند که این موضوع می تواند منجر به شکست پروژه یا افت شدید کیفیت محصول شود. توصیه می شود پیش از پذیرش هر سفارش با قطر غیرمعمول، حتماً امکان سنجی فنی دقیقی با در نظر گرفتن تمام عوامل ذکرشده در این مقاله انجام گیرد.
سخن پایانی
در نهایت باید گفت که حداقل قطر خم در دستگاه نورد ورق یک مقدار ثابت و یکسان برای همه شرایط نیست، بلکه ترکیبی از عوامل مختلف از جمله ضخامت ورق، قطر غلطک های دستگاه، جنس فلز و نوع تجهیزات مورد استفاده است که این مقدار را تعیین می کند. برای پروژه هایی که نیاز به دستیابی به کوچک ترین قطر ممکن دارند، استفاده از دستگاه نورد ۴ غلطک، انتخاب ورق نازک تر و شکل پذیرتر، و تنظیم دقیق فرآیند نورد توسط اپراتور باتجربه، می تواند نتایج قابل قبولی به همراه داشته باشد.
پیش از شروع هر پروژه، توصیه اکید این است که با کارشناسان فنی دستگاه نورد خود مشورت کنید و مشخصات دقیق ورق و قطر موردنیاز را با ظرفیت واقعی دستگاه مقایسه نمایید. این کار ساده می تواند از بروز مشکلات پرهزینه در میانه تولید جلوگیری کرده و کیفیت نهایی محصول شما را تضمین کند. اگر برای بررسی امکان سنجی پروژه خود و انتخاب دستگاه نورد متناسب با قطر و ضخامت موردنیازتان به مشاوره تخصصی نیاز دارید، صفحه محصولات دستگاه های نورد ورق صنایع ماشین سازی عبدی صحت را مشاهده کنید.
سوالات متداول قطر خم در دستگاه نورد ورق
- آیا امکان کاهش حداقل قطر خم با تغییر تنظیمات دستگاه موجود وجود دارد؟
در برخی موارد، تنظیم دقیق تر فاصله و فشار غلطک ها یا کاهش سرعت فرآیند نورد می تواند تا حدی به دستیابی به قطرهای کوچک تر کمک کند. با این حال، این بهبود معمولاً محدود است و برای رسیدن به قطرهای بسیار کوچک، ممکن است نیاز به دستگاهی با طراحی متفاوت مانند نورد ۴ غلطک باشد. - چرا برخی ورق ها هنگام نورد در قطرهای کوچک دچار ترک می شوند؟
ترک خوردگی معمولاً زمانی رخ می دهد که میزان کرنش اعمال شده به ورق، از حد شکل پذیری جنس فلز فراتر رود. این اتفاق بیشتر در فلزاتی با استحکام بالا و شکل پذیری پایین مشاهده می شود و می توان با انتخاب جنس مناسب تر یا کاهش ضخامت ورق، احتمال بروز آن را کاهش داد. - آیا حداقل قطر خم برای همه انواع فولاد یکسان است؟
خیر، حداقل قطر قابل دستیابی به شدت به نوع و آلیاژ فولاد بستگی دارد. فولادهای نرم و کم کربن معمولاً شکل پذیری بهتری دارند و امکان رسیدن به قطرهای کوچک تر را فراهم می کنند، در حالی که فولادهای پرآلیاژ یا سخت، در برابر خمش شدید مقاومت بیشتری نشان می دهند و نیاز به قطرهای بزرگ تر دارند.