


تعداد ایستگاه های رول فرمینگ یکی از مهم ترین پارامترهایی است که مستقیماً روی کیفیت، سرعت و هزینه نهایی تولید پروفیل های فلزی اثر می گذارد و بسیاری از تولیدکنندگان هنگام خرید دستگاه رول فرم یا طراحی خط رول فرمینگ با این پرسش روبه رو می شوند که چند ایستگاه برای کارشان کافی است. تعداد ایستگاه رول فرمینگ در واقع تعیین می کند که ورق فلزی طی چند مرحله تدریجی به شکل نهایی خود برسد، و همین موضوع است که سرنوشت کیفیت پروفیل، سرعت خط تولید و حتی طول عمر غلطک ها را رقم می زند.
در این مقاله به صورت کامل و تخصصی بررسی می کنیم که ایستگاه های خط رول فرمینگ چگونه کار می کنند، چرا تعدادشان اهمیت دارد و چطور می توان تعداد بهینه را برای هر نوع پروفیل انتخاب کرد تا هم کیفیت تضمین شود و هم هزینه ها منطقی بمانند.
ایستگاه رول فرمینگ چیست؟
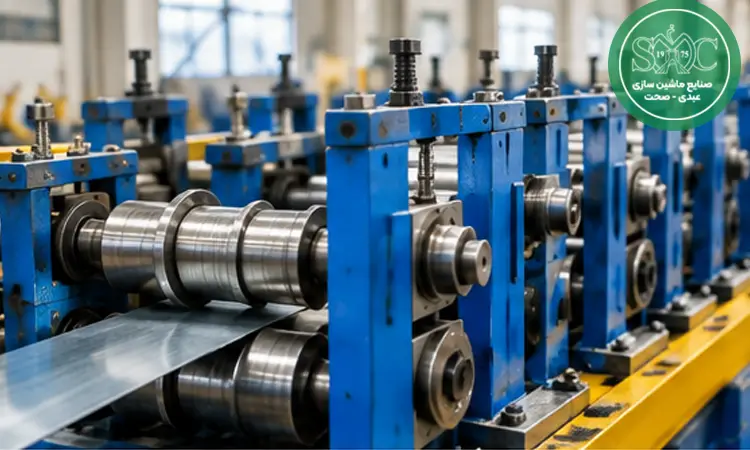
برای درک تأثیر تعداد ایستگاه رول فرمینگ بر تولید، ابتدا باید بدانیم هر ایستگاه دقیقاً چه نقشی در خط تولید ایفا می کند. ایستگاه در دستگاه رول فرمینگ به مجموعه ای از غلطک های بالا و پایین گفته می شود که روی یک شفت مشترک نصب شده اند و در هر مرحله، بخشی کوچک از فرآیند خم کاری ورق را انجام می دهند. برخلاف پرس برک که ورق را در یک یا چند حرکت ضربه ای خم می کند، در خط رول فرمینگ ورق به صورت پیوسته از میان ردیفی از ایستگاه های شکل دهی رول فرمینگ عبور می کند و هر ایستگاه فقط زاویه ی کوچکی به شکل نهایی اضافه می کند. این رویکرد تدریجی باعث می شود تنش وارده به فلز در هر مرحله محدود و قابل کنترل باشد.
نکته ی مهمی که باید به آن توجه کرد، تفاوت بنیادین میان ایستگاه رول فرمینگ و غلطک در دستگاه نورد ورق است؛ در نورد ورق، هدف اصلی صاف کردن یا خمیده کردن ورق در یک قوس پیوسته توسط چند غلطک (مانند ماشین های سه یا چهار غلطکه) است، در حالی که در رول فرمینگ هدف ایجاد یک مقطع هندسی پیچیده و ثابت در طول ورق است. به همین دلیل مقایسه ی مستقیم این دو فناوری چندان دقیق نیست و باید هرکدام را در جایگاه تخصصی خودشان بررسی کرد. تعداد ایستگاه های رول فرمینگ در واقع نقشه ی راه شکل گیری تدریجی پروفیل است و هرچه این نقشه دقیق تر طراحی شود، محصول نهایی از نظر ابعادی و ظاهری یکنواخت تر خواهد بود.
چرا تعداد ایستگاه ها مهم است؟
اهمیت تعداد ایستگاه های خط رول فرمینگ از آنجا ناشی می شود که این پارامتر به طور هم زمان روی چهار جنبه حیاتی تولید تأثیر می گذارد: کیفیت پروفیل نهایی، سرعت خروجی خط، میزان استهلاک غلطک ها و یکنواختی شکل دهی در طول تولید انبوه. وقتی طراحی خط تولید بر اساس تعداد پاس های رول فرمینگ به درستی انجام نشود، ممکن است ورق در همان مراحل ابتدایی دچار تغییر شکل ناخواسته شود؛ مشکلی که در ایستگاه های بعدی قابل اصلاح نیست و در محصول نهایی به صورت موج، پیچش یا ترک ظاهر می شود. این موضوع دقیقاً همان چالشی است که بسیاری از تولیدکنندگان هنگام کار با دستگاه های نورد ورق سه غلطک نیز با آن روبه رو می شوند.
از منظر کیفیت، هر ایستگاه اضافه یعنی توزیع بهتر نیروی خمش روی سطح فلز و کاهش تمرکز تنش در یک نقطه؛ این موضوع به ویژه برای فلزاتی که استحکام کششی بالایی دارند یا ضخامت زیادی دارند، اهمیت دوچندان پیدا می کند. از منظر سرعت تولید نیز باید گفت که تعداد ایستگاه ها با سرعت خط رابطه ای مستقیم و در عین حال پیچیده دارد، زیرا افزایش ایستگاه ها می تواند طول مسیر و زمان عبور ورق را بیشتر کند اما در عوض از توقف های اضطراری برای اصلاح خطا جلوگیری می کند.
همچنین استهلاک غلطک ها زمانی کاهش می یابد که بار خمش بین ایستگاه های بیشتری تقسیم شود، چرا که فشار متمرکز روی تعداد کمتری غلطک باعث سایش زودرس و نیاز به تعویض مکرر قطعات می شود. در نهایت، یکنواختی شکل دهی در تیراژهای بالا وابسته به همین توزیع متعادل نیروهاست و هر خطای کوچک در طراحی تعداد ایستگاه ها می تواند در تولید انبوه چند برابر شود.
تأثیر تعداد ایستگاه ها بر کیفیت تولید
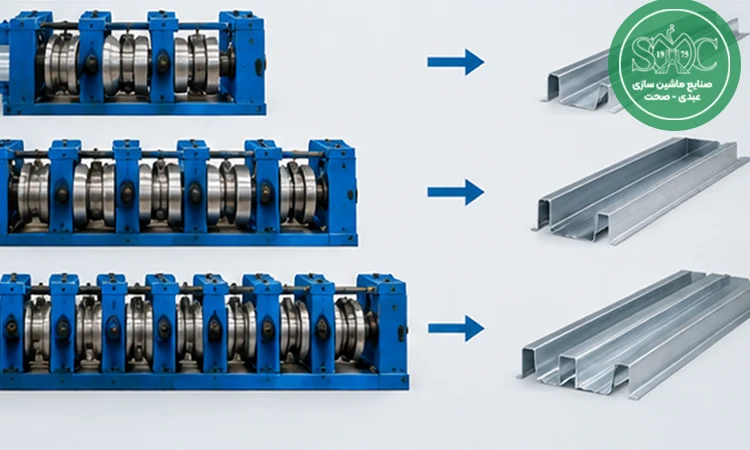
یکی از محسوس ترین اثرات تعداد ایستگاه های رول فرمینگ بر تولید، تغییری است که در کیفیت ظاهری و ابعادی پروفیل ایجاد می شود. وقتی تعداد ایستگاه ها متناسب با پیچیدگی مقطع طراحی شده باشد، ورق به آرامی و بدون فشار ناگهانی شکل می گیرد و در نتیجه تنش داخلی فلز به حداقل می رسد. کاهش تنش ورق مستقیماً به معنای کاهش احتمال بازگشت فنری (Springback) است، پدیده ای که در صورت کنترل نشدن باعث می شود ابعاد نهایی پروفیل با طراحی اولیه مطابقت نداشته باشد.
از دیگر مزایای افزایش منطقی تعداد ایستگاه رول فرمینگ، جلوگیری از ترک خوردگی در لبه ها و خطوط خم است؛ این مشکل معمولاً زمانی رخ می دهد که فلز مجبور شود در یک یا دو مرحله زاویه ی زیادی را طی کند. با افزایش تعداد ایستگاه های شکل دهی رول فرمینگ و توزیع زاویه ی خمش در چند مرحله ی کوچک تر، فلز فرصت کافی برای سازگاری تدریجی پیدا می کند.
همچنین دقت ابعادی محصول نهایی، که برای صنایعی مانند ساختمان سازی و خودروسازی حیاتی است، به طور مستقیم به همین توزیع مناسب نیرو در طول ایستگاه ها وابسته است. کاهش موج دار شدن پروفیل نیز از دیگر نتایج مثبت طراحی صحیح ایستگاه هاست، زیرا موج دار شدن معمولاً نشانه ی عدم تعادل در توزیع فشار میان غلطک های بالا و پایین در طول خط تولید است.
| اثر افزایش ایستگاه ها | نتیجه در محصول نهایی |
|---|---|
| کاهش تنش هر مرحله | کاهش بازگشت فنری |
| توزیع تدریجی خمش | کاهش ترک خوردگی لبه ها |
| کنترل دقیق تر مسیر | افزایش دقت ابعادی |
| تعادل فشار غلطک ها | کاهش موج دار شدن پروفیل |
تأثیر تعداد ایستگاه ها بر سرعت تولید
رابطه ی میان تعداد ایستگاه های رول فرمینگ و سرعت خط تولید یکی از موضوعاتی است که در تصمیم گیری خرید دستگاه اغلب نادیده گرفته می شود، در حالی که این رابطه نقش تعیین کننده ای در بازدهی نهایی کارخانه دارد. وقتی تعداد ایستگاه کم باشد، ورق مسیر کوتاه تری را طی می کند و به ظاهر سرعت تولید بالاتر می رود، اما این سرعت ظاهری اغلب با افت کیفیت همراه است و باعث می شود درصد ضایعات و نیاز به اصلاح دستی افزایش یابد؛ نتیجه ی نهایی این وضعیت کاهش بازدهی واقعی خط تولید در طول یک شیفت کاری است.
در مقابل، افزایش تعداد پاس های رول فرمینگ به معنای طولانی تر شدن خط و افزایش زمان عبور فیزیکی ورق است، اما این افزایش زمان با کیفیت بالاتر و کاهش چشمگیر توقف های اضطراری جبران می شود. توقف های ناگهانی برای تنظیم مجدد یا اصلاح خطا معمولاً هزینه ی زمانی بسیار بیشتری نسبت به طولانی بودن مسیر تولید دارند. به همین دلیل، طراحان خطوط رول فرمینگ حرفه ای به دنبال یک نقطه ی تعادل هستند؛ نقطه ای که در آن تعداد ایستگاه ها نه آن قدر کم باشد که کیفیت را قربانی سرعت کند و نه آن قدر زیاد باشد که هزینه و زمان تولید را بدون دلیل موجه افزایش دهد. این تعادل معمولاً بر اساس تجربه ی سازنده، نوع فلز و پیچیدگی مقطع نهایی تعیین می شود.
چه تعداد ایستگاه برای چه پروفیلی مناسب است؟
انتخاب تعداد ایستگاه های خط رول فرمینگ نباید به صورت یک عدد ثابت برای همه ی محصولات در نظر گرفته شود، زیرا هر نوع پروفیل بسته به هندسه و کاربردش به تعداد متفاوتی از مراحل شکل دهی نیاز دارد. شناخت این تفاوت ها به تولیدکننده کمک می کند تا هنگام سفارش دستگاه، انتخابی متناسب با محصولات خود داشته باشد و از هزینه های اضافی یا کمبود کیفیت جلوگیری کند. در ادامه دسته بندی کلی نیاز پروفیل های مختلف به تعداد ایستگاه آورده شده است:
- پروفیل ساده مانند مقاطع U یا L شکل معمولاً به تعداد ایستگاه کمتری نیاز دارند، زیرا زاویه های خمش محدود و ساده هستند.
- پروفیل پیچیده با چند خم متوالی و زوایای متفاوت، به ایستگاه های بیشتری نیاز دارد تا هر خم به صورت مجزا و کنترل شده شکل بگیرد.
- پروفیل صنعتی سنگین که از ورق های ضخیم و مقاوم ساخته می شود، برای توزیع نیروی خمش و جلوگیری از آسیب به فلز، نیازمند تعداد ایستگاه بالاتری است.
- پروفیل ساختمانی سبک که از ورق های نازک تر تولید می شود، معمولاً با تعداد ایستگاه متوسط قابل تولید است، البته به شرطی که سرعت تولید و دقت ابعادی هم زمان مدنظر باشد.
این دسته بندی نشان می دهد که طراحی ایستگاه رول فرمینگ باید کاملاً بر اساس نوع محصول نهایی صورت گیرد و کپی برداری از تنظیمات یک خط تولید برای محصولی متفاوت، معمولاً به نتیجه ی مطلوب نمی رسد.
مشکلات ناشی از کم بودن ایستگاه ها
وقتی تعداد ایستگاه رول فرمینگ کمتر از حد نیاز پروفیل طراحی شود، مجموعه ای از مشکلات کیفی و عملیاتی در تولید ظاهر می شود که در بلندمدت هزینه ی بیشتری نسبت به سرمایه گذاری اولیه در ایستگاه های کافی به همراه دارد. نخستین و شایع ترین مشکل، ترک خوردگی در نقاط خم است؛ زمانی که فلز مجبور شود زاویه ی زیادی را در یک یا دو مرحله طی کند، احتمال ایجاد ترک های ریز در سطح یا حتی شکستگی در لبه ها به شدت افزایش می یابد، به ویژه در فلزاتی که انعطاف پذیری کمتری دارند.
دومین مشکل رایج، افت دقت ابعادی محصول است؛ در غیاب ایستگاه های کافی، بازگشت فنری فلز به درستی کنترل نمی شود و محصول نهایی ممکن است با تلورانس مورد نظر مشتری مطابقت نداشته باشد. سومین پیامد، استهلاک سریع تر غلطک هاست، زیرا در نبود ایستگاه های کافی، فشار خمش روی تعداد محدودی غلطک متمرکز می شود و همین موضوع باعث سایش زودهنگام و کاهش عمر مفید قطعات دستگاه می شود. در نهایت، خطوط تولید با ایستگاه ناکافی معمولاً نیاز به تنظیمات مکرر و توقف های مکرر برای اصلاح خطا دارند که این موضوع بهره وری کلی خط را به طور محسوسی کاهش می دهد و هزینه ی نگهداری را نیز افزایش می دهد.

مشکلات ناشی از زیاد بودن ایستگاه ها
در نقطه ی مقابل، افزایش بی رویه ی تعداد ایستگاه های رول فرمینگ بدون توجه به نیاز واقعی پروفیل نیز مشکلاتی را برای تولیدکننده ایجاد می کند که عمدتاً جنبه ی اقتصادی و عملیاتی دارند. نخستین اثر مستقیم، افزایش هزینه ی خرید دستگاه است؛ هر ایستگاه اضافه شامل مجموعه ای از غلطک های اختصاصی، شفت و سیستم تنظیم است که هزینه ی ساخت و نگهداری خط را به طور قابل توجهی بالا می برد. این موضوع به ویژه برای تولیدکنندگانی که تیراژ محدودی دارند، توجیه اقتصادی چندانی ندارد.
مشکل دوم، افزایش طول فیزیکی خط تولید است که می تواند فضای کارگاه را به شدت اشغال کند و در برخی موارد نیاز به جابه جایی یا بازسازی سالن تولید را ایجاب کند. سومین چالش، پیچیدگی بیشتر در تنظیمات و راه اندازی اولیه است؛ هرچه تعداد ایستگاه ها بیشتر باشد، هماهنگ سازی زاویه ها و فاصله ی غلطک ها زمان برتر و نیازمند تخصص بالاتری می شود. در نهایت، تعداد ایستگاه های بیشتر به معنای قطعات یدکی و نقاط سرویس بیشتر است، به همین دلیل هزینه ی نگهداری دوره ای دستگاه نیز افزایش می یابد، حتی اگر این ایستگاه های اضافه از نظر کیفیت تفاوت محسوسی در محصول نهایی ایجاد نکنند.
چگونه تعداد ایستگاه مناسب را انتخاب کنیم؟
انتخاب صحیح تعداد ایستگاه های رول فرمینگ نیازمند بررسی هم زمان چند عامل فنی و اقتصادی است، نه یک تصمیم سلیقه ای یا صرفاً بر اساس تجربه ی سایر تولیدکنندگان. نخستین عامل تعیین کننده، ضخامت ورق مصرفی است؛ ورق های ضخیم تر معمولاً به دلیل مقاومت بیشتر در برابر خمش، به تعداد ایستگاه بالاتری برای دستیابی به شکل نهایی بدون آسیب نیاز دارند. عامل دوم، پیچیدگی هندسی پروفیل است؛ هرچه تعداد خم ها و زوایای مقطع بیشتر باشد، ایستگاه های بیشتری برای تفکیک درست هر مرحله از شکل دهی لازم است.
عامل سوم، سرعت مورد نیاز تولید است؛ اگر اولویت کارخانه تولید حجم بالا در زمان کوتاه باشد، باید تعادلی میان تعداد ایستگاه و سرعت خط برقرار شود تا کیفیت قربانی سرعت نشود. عامل چهارم و نهایی، تیراژ تولید است؛ برای تولید انبوه و بلندمدت، سرمایه گذاری در تعداد ایستگاه بیشتر توجیه اقتصادی بهتری دارد، در حالی که برای تولید محدود یا سفارشی، طراحی ایستگاه رول فرمینگ با تعداد کمتر و انعطاف پذیرتر منطقی تر به نظر می رسد. ترکیب درست این چهار عامل است که در نهایت تعداد بهینه ی ایستگاه ها را برای هر خط تولید مشخص می کند.
فراتر از این چهار عامل اصلی، مشورت با سازنده ی دستگاه و بررسی نمونه های عملی تولیدشده با تعداد ایستگاه های مختلف نیز نقش مهمی در تصمیم گیری نهایی دارد. بسیاری از تولیدکنندگان باتجربه پیش از سفارش خط کامل، آزمایش های اولیه ای روی نمونه ی کوچک انجام می دهند تا مطمئن شوند طراحی ایستگاه رول فرمینگ انتخابی، پاسخگوی نیاز واقعی محصول است.
همچنین باید در نظر داشت که برخی خطوط رول فرمینگ مدرن امکان تنظیم و جابهجایی ایستگاهها را فراهم میکنند، به گونهای که با تغییر نوع پروفیل در آینده، نیازی به خرید خط جدید نباشد. این انعطافپذیری در طراحی، بهویژه برای کارخانههایی که محصولات متنوعی تولید میکنند یا در حال گسترش سبد محصول خود هستند، ارزش اقتصادی قابلتوجهی دارد. در کنار این موضوع، توجه به نحوه نگهداری دستگاه رول فرم نیز میتواند در افزایش طول عمر تجهیزات و کاهش هزینههای تعمیر و نگهداری مؤثر باشد و در نهایت، هزینههای سرمایهگذاری بلندمدت را بهطور محسوسی کاهش دهد.
جمع بندی
در طول این مقاله دیدیم که تعداد ایستگاه های رول فرمینگ صرفاً یک عدد فنی در مشخصات دستگاه نیست، بلکه عاملی است که مستقیماً کیفیت، سرعت و هزینه ی تولید را شکل می دهد. از تعریف نقش هر ایستگاه در شکل دهی تدریجی ورق گرفته تا بررسی تأثیر تعداد ایستگاه ها بر کیفیت پروفیل، سرعت خط و مشکلات ناشی از کمبود یا افزایش بی رویه ی آن ها، همه نشان می دهند که طراحی این پارامتر باید بر اساس نوع پروفیل، ضخامت ورق، سرعت مورد نیاز و تیراژ تولید صورت گیرد.
تعداد ایستگاه رول فرمینگ مناسب، همان نقطه ای است که در آن کیفیت محصول، سرعت تولید و هزینه ی سرمایه گذاری در یک تعادل منطقی قرار می گیرند و انتخاب هوشمندانه ی آن می تواند تفاوت چشمگیری در بازدهی کارخانه ایجاد کند. برای مشاهده ی مشخصات فنی و مدل های مختلف دستگاه رول فرمینگ و انتخاب تعداد ایستگاه متناسب با محصول خود، صفحه ی محصولات دستگاه رول فرمینگ در سایت SMC Machines را بررسی کنید.
سوالات متداول تعداد ایستگاه های رول فرمینگ
- آیا افزایش تعداد ایستگاه های رول فرمینگ همیشه کیفیت را بهبود می بخشد؟
افزایش تعداد ایستگاه ها تا نقطه ی متناسب با پیچیدگی پروفیل، کیفیت را بهبود می دهد چون خمش تدریجی تر و کنترل شده تر انجام می شود، اما فراتر از نیاز واقعی محصول، تنها هزینه و طول خط را افزایش می دهد بدون آنکه بهبود محسوسی در کیفیت ایجاد کند. به همین دلیل تعداد ایستگاه باید بر اساس تحلیل دقیق نوع پروفیل، ضخامت ورق و نوع فلز تعیین شود، نه صرفاً با این فرض که هرچه بیشتر بهتر است. - چگونه بفهمیم خط رول فرمینگ ما به ایستگاه بیشتری نیاز دارد؟
نشانه های اصلی نیاز به ایستگاه بیشتر شامل مشاهده ی ترک خوردگی در نقاط خم، افت مکرر دقت ابعادی نسبت به تلورانس مورد نظر، موج دار شدن سطح پروفیل و همچنین استهلاک سریع تر از حد معمول غلطک ها هستند. اگر هر یک از این علائم به طور مکرر در تولید مشاهده شود، بررسی مجدد طراحی ایستگاه ها و احتمالاً افزودن یک یا چند مرحله ی شکل دهی می تواند مشکل را برطرف کند. - آیا برای تولید سفارشی و تیراژ پایین هم باید تعداد ایستگاه زیاد باشد؟
برای تولید سفارشی با تیراژ پایین، معمولاً توجیه اقتصادی افزایش تعداد ایستگاه کمتر است، زیرا هزینه ی سرمایه گذاری در ایستگاه های اضافه در حجم تولید محدود به سختی جبران می شود. در چنین شرایطی، انتخاب تعداد ایستگاه متناسب با حداقل نیاز فنی پروفیل و حفظ انعطاف پذیری خط برای تغییر محصول، رویکرد منطقی تری نسبت به افزایش بی رویه ی ایستگاه هاست.