

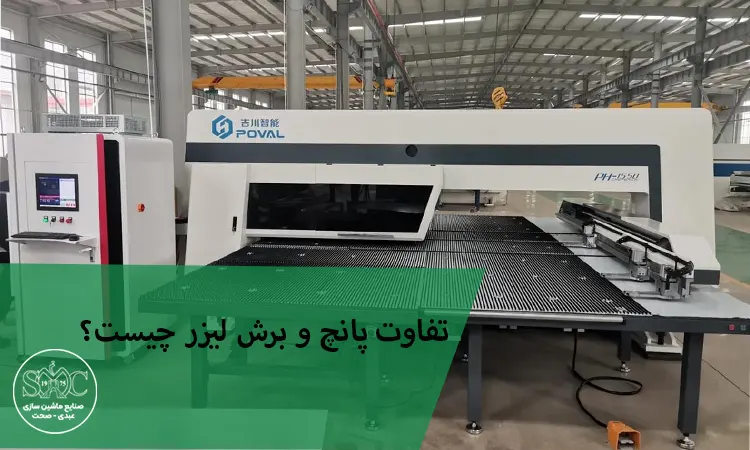
تفاوت پانچ و برش لیزر یکی از پرسش های اساسی هر تولیدکننده ای است که قصد دارد خط تولید ورق های فلزی خود را تجهیز یا ارتقا دهد. انتخاب میان این دو فناوری، تأثیر مستقیمی بر کیفیت محصول نهایی، سرعت تولید و هزینه های جاری کارگاه دارد. در ادامه این مقاله، به طور کامل و از زوایای مختلف فنی و اقتصادی، تمام جوانب تفاوت پانچ و برش لیزر را بررسی می کنیم تا بتوانید بر اساس نیاز واقعی کسب وکار خود، بهترین تصمیم را بگیرید.
بسیاری از کارگاه های ورق کاری و کارخانه های تولید قطعات فلزی، هنگام خرید تجهیزات جدید با این پرسش روبه رو می شوند که آیا باید سراغ دستگاه پانچ بروند یا برش لیزر را انتخاب کنند؟ پاسخ به این سؤال ساده نیست، زیرا هر دو فناوری کاربردهای تخصصی خود را دارند و در شرایط مختلف تولیدی، برتری با یکی از این دو خواهد بود. برای رسیدن به تصمیمی درست، باید عواملی مانند دقت، کیفیت لبه برش، سرعت تولید، هزینه های اولیه و جاری و محدودیت های طراحی را به دقت بررسی کرد.
پانچ ورق
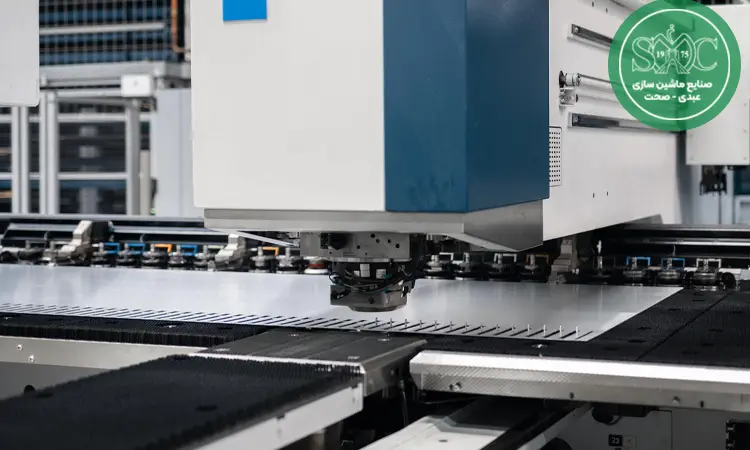
دستگاه پانچ یکی از قدیمی ترین و پرکاربردترین ابزارهای صنعت فلزکاری است که با استفاده از نیروی مکانیکی یا هیدرولیکی، قالب مشخصی را روی ورق فلزی فشار می دهد و شکل موردنظر را از آن جدا می کند. این فرآیند بر پایه برش فیزیکی و اعمال فشار انجام می شود، به این معنا که یک سنبه (پانچ) با فشار زیاد به سمت ورق حرکت کرده و بخش موردنظر را از دل ماده اصلی جدا می سازد. دستگاه های پانچ امروزی، از نوع دستگاه پانچ تک کاره گرفته تا مدل های CNC چندکاره، طیف وسیعی از قابلیت ها را در اختیار تولیدکنندگان قرار می دهند.
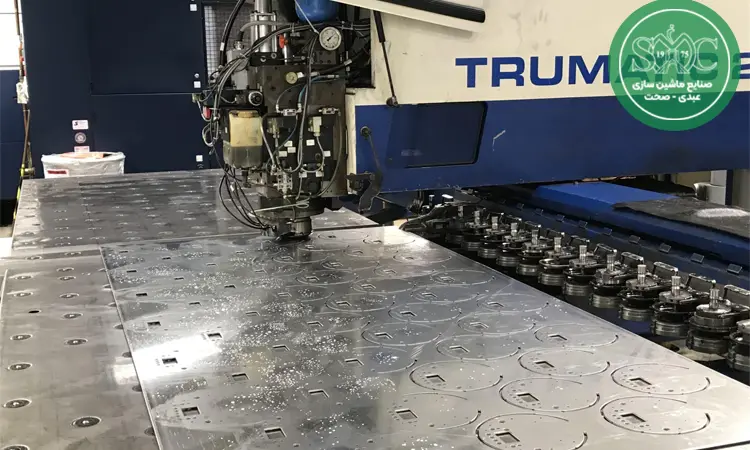
نحوه عملکرد پانچ به این صورت است که ورق فلزی روی میز دستگاه قرار می گیرد و سپس با فرمان دستگاه، سنبه به سمت پایین حرکت کرده و از میان قالب عبور می کند. این حرکت سریع و پرقدرت باعث می شود بخش موردنظر از ورق جدا شده و سوراخ یا شکل دلخواه ایجاد شود. در مدل های CNC، این فرآیند به صورت خودکار و با دقت بالا برای تعداد زیادی سوراخ یا شکل تکرار می شود، بدون آنکه اپراتور نیاز به دخالت مستقیم داشته باشد.
کاربرد دستگاه پانچ در صنعت شامل تولید صفحات مشبک، پانل های تهویه، درب کابینت های فلزی، براکت ها و قطعاتی است که نیاز به سوراخ کاری یا شکل دهی تکراری دارند. در خطوط تولید انبوه که یک طرح ثابت باید هزاران بار تکرار شود، پانچ به دلیل سرعت بالا و هزینه پایین در تیراژ زیاد، گزینه ای بسیار اقتصادی محسوب می شود.
برش لیزر
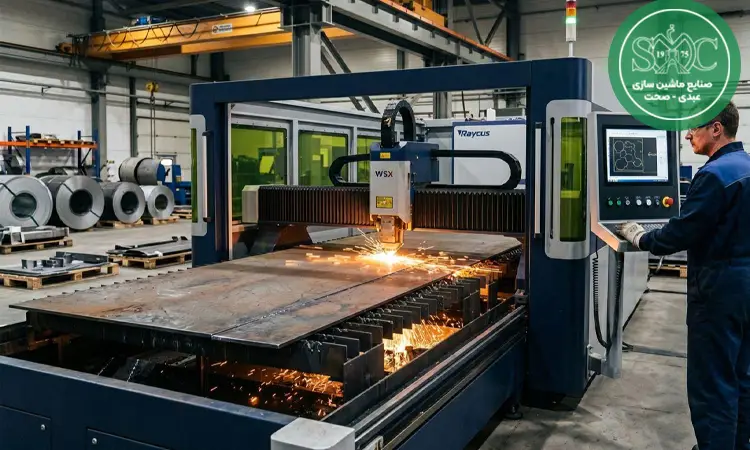
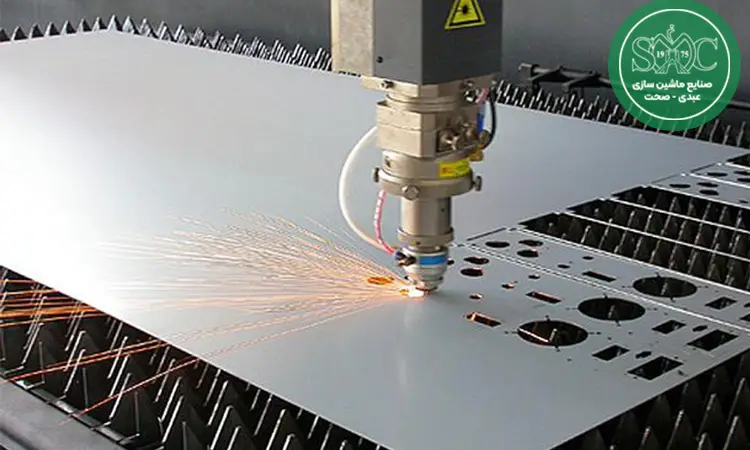
برش لیزر یک فناوری مدرن و پیشرفته است که با استفاده از پرتوی متمرکز نور با انرژی بسیار بالا، ورق فلزی را ذوب یا تبخیر کرده و برش موردنظر را ایجاد می کند. برخلاف پانچ که بر پایه نیروی مکانیکی عمل می کند، برش لیزر یک فرآیند حرارتی است که در آن هیچ گونه تماس فیزیکی مستقیمی میان ابزار برش و ورق فلزی وجود ندارد. این ویژگی باعث می شود لیزر بتواند طرح های بسیار پیچیده و ظریف را با دقتی بی نظیر روی سطح فلز پیاده سازی کند.
در دستگاه برش لیزر، پرتو نور از طریق یک سیستم اپتیکی متمرکز شده و روی نقطه مشخصی از ورق فلزی هدایت می شود. این پرتو با دمای بسیار بالا، فلز را در همان نقطه ذوب می کند و سپس با کمک گاز کمکی (مانند اکسیژن یا نیتروژن)، مواد مذاب از محل برش خارج می شود. این فرآیند به صورت پیوسته و کنترل شده توسط نرم افزار CNC انجام می شود، به همین دلیل امکان برش طرح های هندسی پیچیده و منحنی های نامنظم به سادگی فراهم است.
کاربردهای رایج برش لیزر شامل تولید قطعات صنعتی با طراحی پیچیده، نمونه سازی سریع محصولات جدید، برش فلزات با ضخامت های متنوع و ساخت قطعاتی است که نیاز به دقت ابعادی بسیار بالا دارند. صنایعی مانند خودروسازی، تجهیزات پزشکی، دکوراسیون فلزی و ساخت تابلوهای هنری، از این فناوری به طور گسترده بهره می برند.
تفاوت پانچ و لیزر از نظر دقت
یکی از مهم ترین معیارهای مقایسه پانچ و لیزر، میزان دقت هر یک از این دو فناوری در ایجاد اشکال و سوراخ های موردنظر است. دقت ابعادی در بسیاری از صنایع، به ویژه در ساخت قطعات صنعتی حساس، اهمیت بسیار بالایی دارد و انتخاب نادرست می تواند منجر به ضایعات فراوان و افت کیفیت محصول نهایی شود.
دقت دستگاه پانچ به کیفیت قالب، میزان سایش آن و تنظیمات مکانیکی دستگاه بستگی دارد. در قالب های نو و باکیفیت، پانچ می تواند دقتی قابل قبول ارائه دهد، اما با گذشت زمان و سایش تدریجی قالب، این دقت به مرور کاهش می یابد. همچنین پانچ محدود به شکل های از پیش تعریف شده در قالب است و امکان تغییر جزئی طرح بدون تعویض قالب وجود ندارد.
در مقابل، دقت لیزر به مراتب بالاتر و پایدارتر است، زیرا این فناوری فاقد اجزای مکانیکی متحرکی است که دچار سایش شوند. پرتو لیزر با کنترل کامپیوتری دقیق، می تواند طرح ها را با تلرانس بسیار پایین و بدون افت کیفیت در طول زمان، بارها و بارها تکرار کند. به همین دلیل، در پروژه هایی که نیاز به دقت ابعادی بسیار بالا و یکنواختی کامل در تمام قطعات تولیدی وجود دارد، لیزر انتخاب برتری محسوب می شود.
تفاوت پانچ و لیزر از نظر کیفیت لبه برش
کیفیت لبه برش یکی دیگر از فاکتورهای کلیدی در تفاوت پانچ و برش لیزر است که مستقیماً بر مراحل بعدی تولید و نیاز به عملیات تکمیلی تأثیر می گذارد. لبه های نامناسب می توانند باعث افزایش هزینه های پرداخت کاری، سنگ زنی یا حتی دورریز قطعات معیوب شوند.
در فرآیند پانچ، به دلیل ماهیت مکانیکی و فشاری این روش، احتمال ایجاد پلیسه یا زبری در لبه های برش وجود دارد. این پلیسه ها معمولاً نیاز به مرحله تکمیلی مانند سنگ زنی یا دیبورینگ دارند تا سطح نهایی قطعه صاف و ایمن شود. همچنین در ورق های ضخیم تر، احتمال تغییر شکل جزئی اطراف محل پانچ نیز افزایش می یابد که می تواند بر ظاهر نهایی قطعه اثر بگذارد.
اما لبه های ایجادشده توسط برش لیزر معمولاً بسیار صاف، تمیز و یکدست هستند و در اغلب موارد نیازی به عملیات تکمیلی ندارند. این ویژگی به ویژه در تولید قطعاتی که کیفیت ظاهری آن ها اهمیت زیادی دارد، مانند قطعات دکوراتیو یا نمایشی، برتری قابل توجهی برای لیزر محسوب می شود. البته باید توجه داشت که در برخی گازهای کمکی و ضخامت های خاص، ممکن است رنگ لبه برش کمی تیره شود که این موضوع نیز قابل کنترل و مدیریت است.
تفاوت پانچ و لیزر از نظر سرعت تولید
سرعت تولید یکی از پارامترهایی است که تصمیم گیری درباره خرید تجهیزات ورق کاری را به شدت تحت تأثیر قرار می دهد، به خصوص برای کارگاه هایی که با حجم بالای سفارش سروکار دارند. مقایسه پانچ و لیزر از این منظر نشان می دهد که هیچ یک از این دو فناوری به طور مطلق سریع تر از دیگری نیست، بلکه سرعت هرکدام به نوع طرح و تعداد تکرار آن بستگی دارد.
در تولید سوراخ های تکراری و ساده با یک الگوی ثابت، دستگاه پانچ عملکرد بسیار سریع تری نسبت به لیزر دارد. این دستگاه در هر ضربه می تواند چندین سوراخ یا شکل را همزمان ایجاد کند و به همین دلیل برای تیراژهای بالا با طرح ثابت، گزینه ای بسیار کارآمد به شمار می رود. سرعت بالای پانچ در این نوع کاربردها، هزینه تمام شده هر قطعه را به طور چشمگیری کاهش می دهد.
از سوی دیگر، برش لیزر در طرح های پیچیده، منحنی های نامنظم و اشکال هندسی متنوع، سرعت بیشتری نسبت به پانچ ارائه می دهد. دلیل این موضوع آن است که ایجاد چنین طرح هایی با پانچ نیازمند قالب های متعدد و مراحل جداگانه است، در حالی که لیزر می تواند تمام این جزئیات را در یک مرحله و بدون نیاز به تعویض ابزار انجام دهد. بنابراین در پروژه های با طراحی پیچیده، لیزر از نظر سرعت کلی تولید برتری قابل توجهی خواهد داشت.
تفاوت پانچ و لیزر از نظر هزینه
هزینه یکی از تعیین کننده ترین عوامل در انتخاب میان این دو فناوری است و تفاوت هزینه پانچ و لیزر باید با دقت و بر اساس شرایط واقعی هر پروژه بررسی شود. هزینه های مرتبط با هر روش را می توان به سه بخش اصلی تقسیم کرد: هزینه سرمایه گذاری اولیه، هزینه قالب یا تجهیزات جانبی و هزینه تمام شده هر قطعه در تیراژهای مختلف.
هزینه اولیه دستگاه های پانچ به طور معمول کمتر از دستگاه های برش لیزر است، اما این روش به قالب های اختصاصی نیاز دارد که ساخت هرکدام هزینه بر است. در تیراژ بالا و با طرح ثابت، این هزینه قالب در طول زمان مستهلک شده و هزینه هر قطعه به شدت کاهش می یابد. به همین دلیل، برای تولید انبوه قطعات یکسان، پانچ از نظر اقتصادی گزینه بسیار مقرون به صرفه تری است.
در مقابل، دستگاه های برش لیزر معمولاً سرمایه گذاری اولیه بیشتری نیاز دارند، اما نیازی به ساخت قالب اختصاصی ندارند. این ویژگی باعث می شود لیزر برای تولید قطعات با طراحی متنوع، سفارشی و در تیراژهای پایین یا متوسط، از نظر هزینه کلی به صرفه تر باشد، زیرا نیازی به هزینه های تکراری قالب سازی برای هر طرح جدید وجود ندارد. در نتیجه، انتخاب اقتصادی ترین گزینه کاملاً به حجم تولید و تنوع طراحی بستگی دارد.
تفاوت پانچ و لیزر از نظر محدودیت های طراحی
محدودیت های طراحی یکی دیگر از جنبه های مهم در تفاوت پانچ ورق با لیزر است که باید پیش از سرمایه گذاری در تجهیزات، به دقت مورد بررسی قرار گیرد. این محدودیت ها می توانند بر انعطاف پذیری خط تولید در برابر تغییرات آینده تأثیر بگذارند.
دستگاه پانچ به طور ذاتی به قالب از پیش ساخته شده وابسته است، به این معنا که هر تغییر در طرح، نیازمند طراحی و ساخت قالب جدید خواهد بود. این موضوع باعث می شود پانچ برای طرح های ثابت و تکراری بسیار مناسب باشد، اما برای پروژه هایی که طرح آن ها به طور مکرر تغییر می کند یا نیاز به سفارشی سازی بالا دارند، چندان کارآمد نباشد. همچنین شکل های بسیار پیچیده یا منحنی های نامنظم، اغلب با محدودیت های مکانیکی قالب پانچ سازگار نیستند.
در مقابل، برش لیزر از انعطاف پذیری بسیار بالایی در طراحی برخوردار است. تغییر طرح در این روش تنها نیازمند ویرایش فایل طراحی در نرم افزار است و هیچ نیازی به ساخت ابزار فیزیکی جدید وجود ندارد. این ویژگی، لیزر را به گزینه ای ایده آل برای تولید نمونه های اولیه، سفارشات کوچک و طرح های در حال تکامل تبدیل می کند. به همین دلیل، در کارگاه هایی که تنوع طراحی بالایی دارند، لیزر انعطاف بسیار بیشتری نسبت به پانچ ارائه می دهد.
چه زمانی پانچ بهتر است؟
انتخاب دستگاه پانچ در شرایط خاصی توجیه اقتصادی و فنی بیشتری پیدا می کند و شناخت این شرایط به تولیدکنندگان کمک می کند تا از سرمایه گذاری خود بهترین بازدهی را کسب کنند. برخی از مهم ترین موقعیت هایی که در آن ها پانچ گزینه برتر محسوب می شود عبارت اند از:
- زمانی که پروژه شامل تولید انبوه با تیراژ بسیار بالا و طرح ثابت باشد.
- در تولید صفحات مشبک، پانل های تهویه و قطعاتی با الگوی سوراخ تکراری.
- هنگامی که هزینه قالب در طول زمان به راحتی مستهلک می شود و صرفه اقتصادی دارد.
- در کاربردهایی که سرعت بالای تولید نسبت به دقت بسیار بالا اولویت دارد.
در چنین شرایطی، سرمایه گذاری در دستگاه پانچ می تواند با توجه به تفاوت دستگاه پانچ تک کاره با چند کاره، هزینه تمام شده هر قطعه را به شکل چشمگیری کاهش داده و بازگشت سرمایه سریع تری را برای کارگاه به همراه داشته باشد.
چه زمانی لیزر بهتر است؟
در مقابل، برخی پروژه ها به گونه ای طراحی شده اند که استفاده از برش لیزر انتخابی منطقی تر و کارآمدتر خواهد بود. این موقعیت ها معمولاً شامل موارد زیر می شوند:
- پروژه هایی با طراحی پیچیده، منحنی های نامنظم یا جزئیات ظریف.
- زمانی که دقت ابعادی بسیار بالا و یکنواختی کامل قطعات ضروری است.
- در تولید نمونه های اولیه یا سفارشات با تیراژ پایین و متنوع.
- هنگامی که تغییرات مکرر طراحی بدون هزینه اضافی قالب موردنیاز باشد.
برای کارگاه هایی که با تنوع بالای سفارش ها و نیاز به کیفیت لبه برش عالی سروکار دارند، کاربرد برش لیزر در صنعت آشپزخانه به عنوان ابزاری بسیار کارآمد و انعطاف پذیر می تواند کیفیت نهایی محصول را به طور محسوسی ارتقا دهد.
سخن پایانی
در نهایت باید گفت که تفاوت پانچ و برش لیزر تنها به یک عامل خلاصه نمی شود، بلکه مجموعه ای از فاکتورهای فنی و اقتصادی از جمله دقت، کیفیت لبه، سرعت، هزینه و انعطاف پذیری طراحی است که تصمیم گیری نهایی را شکل می دهند. اگر پروژه شما شامل تولید انبوه با طرح ثابت است، دستگاه پانچ به دلیل سرعت بالا و هزینه پایین در تیراژ زیاد، انتخابی هوشمندانه خواهد بود. اما اگر به دنبال دقت بالا، کیفیت لبه عالی و انعطاف پذیری در طراحی هستید، برش لیزر گزینه مناسب تری برای کسب وکار شما محسوب می شود.
در بسیاری از کارگاه های حرفه ای، ترکیب هر دو فناوری در کنار یکدیگر، بهترین نتیجه را به همراه دارد؛ به این صورت که پانچ برای مراحل اولیه تولید انبوه و لیزر برای برش های دقیق و سفارشی مورد استفاده قرار می گیرد. در نهایت، شناخت دقیق نیازهای تولیدی و بررسی این تفاوت ها، مسیر را برای انتخاب درست ترین تجهیزات هموار می کند. اگر برای انتخاب دستگاه مناسب کارگاه خود نیاز به مشاوره تخصصی دارید، صفحه محصولات دستگاه های پانچ و برش لیزر SMC Machines را مشاهده کنید تا بهترین گزینه متناسب با نیاز تولیدی شما معرفی شود.
سوالات متداول تفاوت پانچ و برش لیزر چیست؟
- آیا می توان از پانچ و لیزر به طور همزمان در یک خط تولید استفاده کرد؟
بله، بسیاری از کارگاه های صنعتی از ترکیب هر دو دستگاه بهره می برند. معمولاً پانچ برای عملیات تکراری و پرحجم و لیزر برای برش های دقیق و سفارشی به کار گرفته می شود تا هم سرعت تولید حفظ شود و هم کیفیت نهایی قطعات تضمین گردد. - کدام روش برای ورق های ضخیم مناسب تر است؟
هر دو فناوری قابلیت کار با ورق های ضخیم را دارند، اما در ضخامت های بسیار بالا، برش لیزر معمولاً دقت و کیفیت لبه بهتری ارائه می دهد، در حالی که پانچ ممکن است در ضخامت های زیاد با محدودیت نیروی مکانیکی مواجه شود و نیاز به دستگاه های قدرتمندتری داشته باشد. - هزینه نگهداری کدام دستگاه بیشتر است؟
هزینه نگهداری دستگاه پانچ عمدتاً مربوط به سایش و تعویض قالب ها است، در حالی که هزینه نگهداری دستگاه لیزر شامل سرویس سیستم اپتیکی، منبع لیزر و گازهای کمکی می شود. به طور کلی، هزینه های جاری این دو دستگاه به نوع کاربری و میزان استفاده از آن ها بستگی دارد.