

عمق گلوگاه پرس برک یکی از پارامترهای فنی و کلیدی است که در انتخاب و ارزیابی دستگاه های خم کن ورق، معمولاً کمتر از تناژ یا طول خم مورد توجه قرار می گیرد، در حالی که نقش آن در تعیین محدوده کاربردی دستگاه به هیچ عنوان کمتر از سایر مشخصات فنی نیست. بسیاری از خریداران و کاربران پرس برک، هنگام بررسی مشخصات دستگاه، تمرکز اصلی خود را بر روی تناژ و طول کار می گذارند و از عمق گلوگاه که در واقع تعیین کننده امکان یا عدم امکان تولید قطعات با اشکال خاص است، غافل می مانند.
در این مقاله قصد داریم به طور کامل و تخصصی توضیح دهیم که عمق گلوگاه پرس برک چیست، چگونه اندازه گیری می شود و چرا اهمیت آن در خم کاری ورق با دستگاه پرس برک، به ویژه برای تولید قطعات عمیق یا جعبه ای، می تواند سرنوشت یک پروژه تولیدی را تغییر دهد.
تعریف عمق گلوگاه در پرس برک
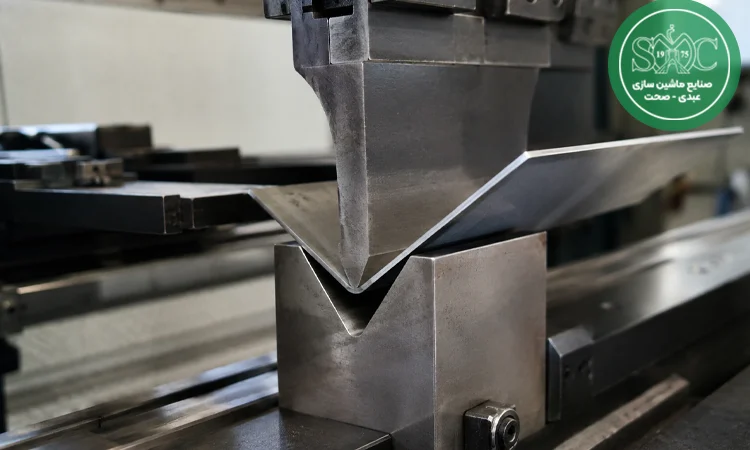
پیش از پرداختن به جزئیات فنی و کاربردی، لازم است ابتدا درک روشنی از مفهوم گلوگاه در ساختار پرس برک داشته باشیم، زیرا بسیاری از سردرگمی های موجود در این حوزه، ناشی از خلط این مفهوم با سایر مشخصات دستگاه است. عمق گلوگاه پرس برک بخشی است که مستقیماً بر نحوه تعامل ورق با بدنه دستگاه در حین فرآیند خم کاری تأثیر می گذارد و شناخت دقیق آن پیش نیاز هر تصمیم فنی درست در این زمینه است.
توضیح اینکه گلوگاه چیست و در کجای دستگاه قرار دارد
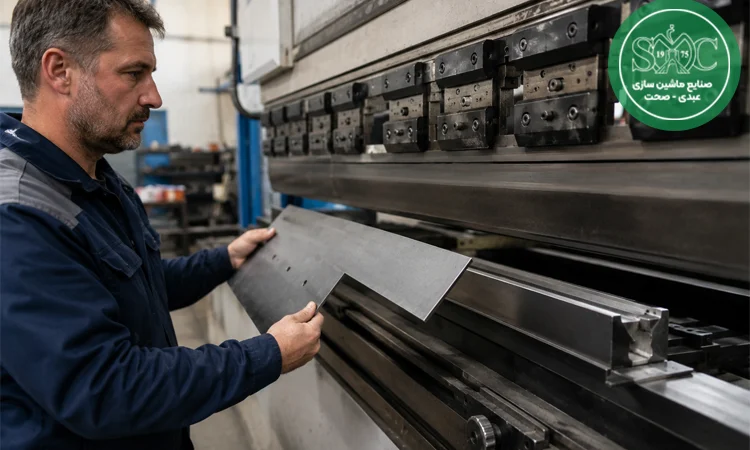
گلوگاه پرس برک به فضای خالی و عقب نشسته ای گفته می شود که در بدنه اصلی دستگاه، درست پشت خط ابزار بالایی و پایینی قرار دارد. این فضا به گونه ای طراحی شده است که هنگام خم کاری قطعاتی با اشکال خاص، بخشی از ورق که قبلاً خم شده، بتواند بدون برخورد با بدنه دستگاه، در این حفره عقب نشسته جای بگیرد. اگر این فضای عقب نشسته وجود نداشت، هر بار که ورق بعد از اولین خم می چرخید تا خم بعدی روی آن انجام شود، لبه یا دیواره از پیش خم شده ورق مستقیماً با بدنه دستگاه برخورد می کرد و امکان ادامه فرآیند خم کاری از بین می رفت. به همین دلیل، گلوگاه در واقع نوعی فضای آزادی عمل برای اپراتور و ورق در حین کار محسوب می شود که بدون آن، تولید بسیاری از قطعات پیچیده عملاً غیرممکن خواهد بود.
تفاوت گلوگاه با طول خم و دهانه دستگاه
یکی از رایج ترین اشتباهات میان خریداران تازه کار، اشتباه گرفتن عمق گلوگاه با طول خم یا دهانه دستگاه است، در حالی که این سه مشخصه، هرکدام بعد کاملاً متفاوتی از توانایی دستگاه را نشان می دهند. طول خم به حداکثر طول ورقی گفته می شود که دستگاه قادر است در یک مرحله خم کند و معمولاً بر اساس طول ریل و تیغه دستگاه تعیین می شود؛ در حالی که دهانه دستگاه به فاصله میان دو ستون فک اشاره دارد که محدودیت عرضی کار را مشخص می کند. اما عمق گلوگاه، بعد سومی است که مربوط به فضای عمودی و عقب نشستگی بدنه دستگاه است و مستقل از طول یا عرض ورق، صرفاً بر توانایی دستگاه در ایجاد خم های متوالی و اشکال عمیق تأثیر می گذارد. درک این تفاوت برای هر خریدار یا اپراتور پرس برک ضروری است تا در ارزیابی مشخصات فنی دستگاه دچار اشتباه نشود.
نقش گلوگاه در دسترسی ورق به نقطه خم
هر چه عمق گلوگاه پرس برک بیشتر باشد، فضای بیشتری برای حرکت آزادانه بخش های از پیش خم شده ورق در طول فرآیند تولید فراهم می شود و این موضوع مستقیماً بر توانایی دستگاه در دسترسی به نقاط مختلف خم، به ویژه در قطعات چندمرحله ای، تأثیر می گذارد. در قطعاتی که نیاز به چند خم متوالی و در جهات مختلف دارند، اگر فضای گلوگاه کافی نباشد، اپراتور مجبور خواهد شد یا ترتیب خم ها را به شکلی غیربهینه تغییر دهد یا در برخی موارد، اصلاً امکان تولید قطعه مورد نظر با آن دستگاه خاص وجود نخواهد داشت. به همین دلیل، عمق گلوگاه را می توان به عنوان یکی از فاکتورهای تعیین کننده در انعطاف پذیری عملیاتی پرس برک در نظر گرفت.
عمق گلوگاه چگونه اندازه گیری می شود؟
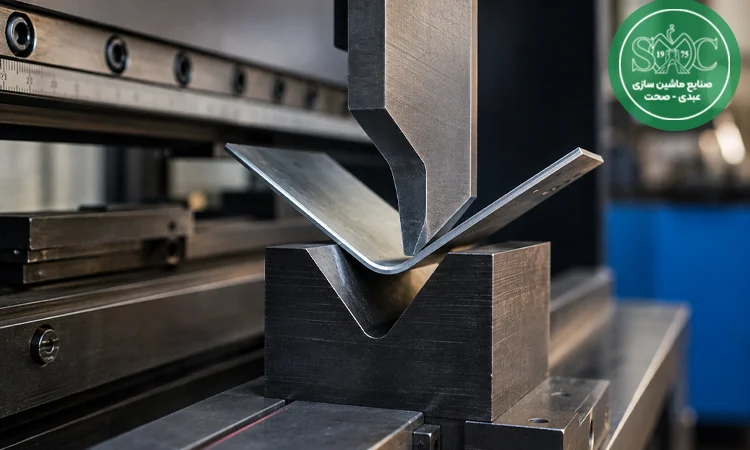
برای آنکه بتوان از عمق گلوگاه در دستگاه پرس برک مثل پرس برک NC به عنوان یک معیار فنی قابل مقایسه میان دستگاه های مختلف استفاده کرد، لازم است روش استاندارد اندازه گیری آن به درستی شناخته شود. بسیاری از کاتالوگ های فنی این عدد را بدون توضیح کافی ارائه می دهند و همین موضوع می تواند برای خریداران غیرمتخصص گیج کننده باشد.
روش اندازه گیری فاصله بدنه تا مرکز خم
اندازه گیری عمق گلوگاه معمولاً از فاصله میان صفحه قدامی بدنه دستگاه، یعنی نزدیک ترین نقطه بدنه به ابزار خم، تا مرکز خط خم که محل تلاقی تیغه بالایی و قالب پایینی است، انجام می شود. این فاصله به صورت افقی و در واحد میلی متر یا سانتی متر بیان می شود و هرچه این عدد بزرگ تر باشد، فضای بیشتری برای عقب نشینی ورق در حین چرخش و خم کاری های متوالی وجود خواهد داشت. تولیدکنندگان معتبر پرس برک معمولاً این عدد را به طور دقیق در جدول مشخصات فنی دستگاه درج می کنند تا خریدار بتواند پیش از خرید، توانایی دستگاه را برای پروژه های مورد نظر خود ارزیابی کند.
استانداردهای رایج در دستگاه های صنعتی
در میان دستگاه های پرس برک صنعتی موجود در بازار، عمق گلوگاه معمولاً بسته به کلاس و کاربرد دستگاه، در محدوده های مشخصی طبقه بندی می شود. دستگاه های سبک و کارگاهی که عمدتاً برای قطعات ساده و مسطح طراحی شده اند، معمولاً گلوگاه کوچک تری دارند، در حالی که دستگاه های صنعتی سنگین که برای تولید قطعات پیچیده و جعبه ای طراحی می شوند، از گلوگاه های عمیق تری برخوردارند. عدم توجه به این استانداردها هنگام مقایسه دستگاه های مختلف، می تواند منجر به انتخاب نادرست دستگاهی شود که از نظر تناژ و طول کار مناسب به نظر می رسد، اما به دلیل گلوگاه ناکافی، توانایی تولید قطعات مورد نیاز کارگاه را نخواهد داشت.
مثال عددی برای دستگاه های کوچک و بزرگ
برای درک بهتر این مفهوم، می توان به یک مقایسه ساده اشاره کرد: در حالی که برخی دستگاه های پرس برک سبک با تناژ پایین، عمق گلوگاهی در حدود چند ده سانتی متر دارند که برای قطعات ساده و کم عمق کفایت می کند، دستگاه های صنعتی سنگین با تناژ بالا می توانند عمق گلوگاهی بسیار بیشتر داشته باشند که امکان تولید قطعات جعبه ای عمیق یا پروفیل های پیچیده را فراهم می کند. این تفاوت عددی نشان می دهد که چرا نمی توان صرفاً بر اساس تناژ دستگاه، درباره توانایی آن در تولید انواع قطعات قضاوت کرد و بررسی جداگانه عمق گلوگاه ضروری است.
اهمیت عمق گلوگاه در خم کاری ورق
اکنون که با تعریف و روش اندازه گیری عمق گلوگاه آشنا شدیم، نوبت آن است که به بررسی دقیق تر تأثیر این پارامتر بر کیفیت و امکان پذیری فرآیند خم کاری ورق بپردازیم. اهمیت این ویژگی فنی زمانی بیشتر خود را نشان می دهد که با قطعات پیچیده یا اشکال هندسی خاص سروکار داریم.
تأثیر گلوگاه بر ابعاد قابل خم کاری
عمق گلوگاه پرس برک به طور مستقیم بر حداکثر ابعاد قطعاتی که می توان با آن دستگاه خم کرد، تأثیر می گذارد؛ به ویژه در مواردی که قطعه نهایی دارای دیواره های بلند یا عمق زیاد باشد. اگر عمق گلوگاه محدود باشد، دیواره های بلندی که در مراحل اولیه خم کاری ایجاد شده اند، در ادامه فرآیند با بدنه دستگاه برخورد می کنند و مانع از تکمیل خم های بعدی می شوند. به همین دلیل، در انتخاب دستگاه برای تولید قطعاتی با ابعاد و عمق مشخص، بررسی هم زمان طول خم و عمق گلوگاه ضروری است تا از بروز محدودیت های غیرمنتظره در حین تولید جلوگیری شود.
نقش گلوگاه در خم کاری قطعات U شکل، جعبه ای و عمیق
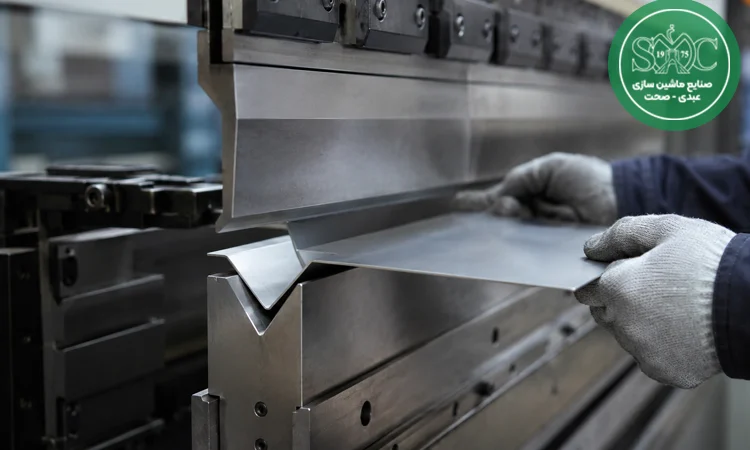
یکی از واضح ترین جلوه های اهمیت عمق گلوگاه در خم کاری، در تولید قطعاتی با شکل U، جعبه ای یا سایر پروفیل های عمیق دیده می شود. این نوع قطعات معمولاً نیازمند چندین خم متوالی در جهات مختلف هستند که هرکدام دیواره ای با ارتفاع مشخص ایجاد می کنند. هرچه عمق این دیواره ها بیشتر باشد، فضای بیشتری نیز برای عقب نشینی آن ها در حین انجام خم های بعدی مورد نیاز خواهد بود. دستگاهی با عمق گلوگاه کافی می تواند به راحتی این نوع قطعات را بدون نیاز به تغییر ترتیب خم یا استفاده از ابزارهای جانبی پیچیده تولید کند، در حالی که دستگاه با گلوگاه محدود ممکن است اصلاً امکان تولید چنین قطعاتی را نداشته باشد.
محدودیت هایی که گلوگاه کم ایجاد می کند
استفاده از دستگاهی با عمق گلوگاه ناکافی برای تولید قطعات عمیق یا پیچیده، می تواند محدودیت های عملیاتی متعددی ایجاد کند که در ادامه به مهم ترین آن ها اشاره می شود:
- عدم امکان تکمیل خم های متوالی در قطعات با دیواره بلند
- نیاز به تغییر ترتیب خم کاری که می تواند دقت نهایی قطعه را کاهش دهد
- افزایش زمان تولید به دلیل نیاز به مانورهای اضافی اپراتور
- افزایش ریسک آسیب به ورق یا خط خم به دلیل برخورد با بدنه دستگاه
این محدودیت ها نشان می دهند که نادیده گرفتن اهمیت گلوگاه در خم کاری، می تواند هزینه های پنهانی را در قالب کاهش بهره وری و افزایش ضایعات به کارگاه تحمیل کند.
چه زمانی به گلوگاه بیشتر نیاز داریم؟
تشخیص اینکه یک کارگاه یا خط تولید به چه میزان عمق گلوگاه نیاز دارد، بستگی مستقیم به نوع قطعاتی دارد که قرار است تولید شوند. در این بخش به بررسی موقعیت هایی می پردازیم که در آن ها انتخاب دستگاه با گلوگاه عمیق تر، یک ضرورت فنی محسوب می شود، نه صرفاً یک ویژگی اضافه.
کارگاه هایی که قطعات بزرگ تولید می کنند
کارگاه هایی که به طور تخصصی در حوزه تولید قطعات بزرگ صنعتی فعالیت می کنند، معمولاً با ورق هایی سروکار دارند که نیاز به خم های عمیق و متعدد در ابعاد بزرگ دارند. در چنین کارگاه هایی، انتخاب دستگاهی با عمق گلوگاه محدود می تواند به سرعت به یک گلوگاه واقعی در فرآیند تولید تبدیل شود، به این معنا که با وجود ظرفیت تولید بالا در سایر بخش های خط، محدودیت گلوگاه دستگاه پرس برک مانع از تحقق کامل این ظرفیت خواهد شد.
صنایع کابینت فلزی، تابلو برق، سازه های فلزی سبک
برخی صنایع خاص به دلیل ماهیت محصولات تولیدی خود، به طور ذاتی به دستگاه های پرس برک با عمق گلوگاه بالا نیاز دارند. برای مثال، تولید کابینت های فلزی و تابلوهای برق که معمولاً دارای دیواره های عمیق و اشکال جعبه ای هستند، بدون دستگاهی با گلوگاه مناسب عملاً امکان پذیر نخواهد بود. به همین ترتیب، تولیدکنندگان سازه های فلزی سبک که با پروفیل های خاص و پیچیده کار می کنند نیز باید در انتخاب دستگاه خود، توجه ویژه ای به این پارامتر داشته باشند تا از محدودیت های تولیدی آینده جلوگیری کنند.
مثال های کاربردی برای انتخاب دستگاه مناسب
برای انتخاب صحیح دستگاه بر اساس نیاز واقعی کارگاه، توصیه می شود پیش از خرید، فهرستی از پیچیده ترین قطعاتی که در حال حاضر یا در آینده قرار است تولید شوند تهیه شود و عمق دیواره های آن ها به دقت اندازه گیری شود. این عدد باید با عمق گلوگاه دستگاه های مورد بررسی مقایسه شود تا اطمینان حاصل شود که دستگاه انتخابی، فضای کافی برای تولید بدون محدودیت این قطعات را دارد. این رویکرد عملی می تواند از خرید اشتباه دستگاهی جلوگیری کند که در ظاهر مناسب به نظر می رسد اما در عمل توانایی پاسخگویی به نیازهای واقعی تولید را ندارد.
مشکلات رایج در دستگاه های با گلوگاه کم
استفاده از پرس برک با عمق گلوگاه ناکافی برای پروژه هایی که نیاز به خم کاری عمیق دارند، معمولاً منجر به بروز مجموعه ای از مشکلات عملیاتی می شود؛ موضوعی که در کنار تفاوت دستگاه پرس برک NC با CNC، در انتخاب دستگاه مناسب اهمیت ویژه ای دارد و در ادامه به تفصیل بررسی می کنیم.
گیر کردن ورق هنگام چرخش
یکی از رایج ترین مشکلاتی که در دستگاه های با گلوگاه محدود مشاهده می شود، گیر کردن یا برخورد لبه های از پیش خم شده ورق با بدنه دستگاه در حین چرخاندن قطعه برای انجام خم بعدی است. این مشکل نه تنها روند تولید را کند می کند، بلکه در برخی موارد می تواند به آسیب دیدن سطح ورق یا حتی خرابی جزئی ابزار خم منجر شود. اپراتورهایی که با این محدودیت مواجه می شوند، اغلب مجبورند با احتیاط بیشتر و سرعت کمتری کار کنند که این موضوع مستقیماً بر بهره وری کلی خط تولید تأثیر منفی می گذارد.
محدودیت در خم کاری عمیق
دستگاه هایی با عمق گلوگاه کم، به طور ذاتی توانایی محدودی در تولید قطعات با دیواره های عمیق دارند و این محدودیت را نمی توان با تغییر تنظیمات یا ابزار به طور کامل جبران کرد. در چنین شرایطی، حتی اگر تناژ دستگاه برای انجام خم کافی باشد، فضای فیزیکی موجود اجازه تکمیل فرآیند خم کاری را نمی دهد و این موضوع می تواند کارگاه را مجبور به رد سفارش های خاص یا واگذاری آن ها به پیمانکاران دیگر کند.
نیاز به دستگاه بزرگ تر یا طراحی متفاوت ابزار
در مواردی که کارگاه با محدودیت گلوگاه دستگاه موجود مواجه می شود، معمولاً دو راه حل پیش رو خواهد داشت: یا سرمایه گذاری برای خرید دستگاه جدید با عمق گلوگاه بیشتر، که هزینه قابل توجهی به همراه دارد، یا طراحی و ساخت ابزارهای خم مخصوص که بتوانند تا حدی این محدودیت را جبران کنند. هر دو راه حل معمولاً هزینه بر و زمان بر هستند، در حالی که اگر از ابتدا در انتخاب دستگاه، اهمیت گلوگاه در خم کاری به درستی مورد توجه قرار می گرفت، می شد از این هزینه های اضافی جلوگیری کرد.
چگونه هنگام خرید پرس برک، عمق گلوگاه مناسب را انتخاب کنیم؟
انتخاب صحیح عمق گلوگاه هنگام خرید پرس برک، نیازمند یک رویکرد سیستماتیک است که در آن نیازهای فعلی و آینده کارگاه به دقت ارزیابی شوند. در این بخش، مراحل کلیدی این فرآیند تصمیم گیری را بررسی می کنیم.
بررسی نوع قطعات تولیدی
اولین و مهم ترین گام در انتخاب عمق گلوگاه مناسب، تحلیل دقیق نوع قطعاتی است که کارگاه در حال حاضر تولید می کند یا در آینده قصد تولید آن ها را دارد. اگر عمده تولیدات کارگاه شامل ورق های مسطح یا خم های ساده باشد، نیازی به سرمایه گذاری اضافی برای گلوگاه عمیق تر نخواهد بود؛ اما اگر بخشی از سفارش ها یا برنامه های توسعه آینده شامل قطعات جعبه ای یا عمیق باشد، توجه به این پارامتر از همان ابتدا می تواند از هزینه های جایگزینی دستگاه در آینده جلوگیری کند.
توجه به ابعاد ورق و شکل نهایی
عمق گلوگاه باید هم زمان با در نظر گرفتن ضخامت ورق مصرفی و شکل نهایی قطعه مورد ارزیابی قرار گیرد، زیرا این عوامل با یکدیگر در تعامل هستند. ورق های ضخیم تر معمولاً به فضای بیشتری برای مانور در حین خم کاری نیاز دارند و شکل های پیچیده تر نیز به همان اندازه، الزامات فضایی بیشتری بر دستگاه تحمیل می کنند. بنابراین، خریدار باید نه تنها به عدد عمق گلوگاه به تنهایی توجه کند، بلکه آن را در کنار سایر مشخصات فنی دستگاه و ویژگی های مواد مصرفی خود ارزیابی نماید.
نکات فنی برای انتخاب گلوگاه مناسب
هنگام مقایسه دستگاه های مختلف از نظر عمق گلوگاه، توصیه می شود از کاتالوگ های فنی رسمی تولیدکننده استفاده شود و در صورت امکان، بازدید حضوری از دستگاه یا مشاهده نمونه های عملی تولید قطعات مشابه انجام گیرد. مشورت با کارشناسان فنی که تجربه کار با انواع مختلف پرس برک را دارند نیز می تواند به تشخیص دقیق تر نیاز واقعی کارگاه کمک کند و از تصمیم گیری صرفاً بر اساس اعداد کاتالوگ بدون در نظر گرفتن شرایط عملیاتی واقعی جلوگیری نماید.
جمع بندی
در طول این مقاله به طور کامل بررسی کردیم که عمق گلوگاه پرس برک چیست، چگونه اندازه گیری می شود و چرا نادیده گرفتن آن می تواند محدودیت های جدی در فرآیند تولید ایجاد کند. اهمیت این پارامتر در خم کاری، به ویژه برای تولید قطعات عمیق، جعبه ای یا با اشکال هندسی پیچیده، به هیچ عنوان کمتر از تناژ یا طول کار دستگاه نیست و باید به عنوان بخشی جدایی ناپذیر از فرآیند ارزیابی و انتخاب پرس برک در نظر گرفته شود. تأثیر مستقیم عمق گلوگاه بر کیفیت نهایی قطعه، سرعت تولید و حتی کاهش ضایعات، نشان می دهد که این ویژگی فنی سزاوار توجهی بسیار بیشتر از آنچه معمولاً در بازار به آن داده می شود، است. برای مشاهده مدل های مختلف پرس برک با مشخصات فنی دقیق از جمله عمق گلوگاه، همین حالا صفحه محصولات پرس برک SMC Machines را بررسی کنید.
سوالات متداول عمق گلوگاه پرس برک چیست و چرا در خم کاری ورق مهم است؟
- آیا می توان با تغییر ابزار خم، محدودیت عمق گلوگاه کم را جبران کرد؟
در برخی موارد، استفاده از ابزارهای خم مخصوص یا تیغه های باریک تر می تواند تا حدی محدودیت ناشی از عمق گلوگاه کم را کاهش دهد، اما این راه حل معمولاً محدودیت های خود را دارد و نمی تواند به طور کامل جایگزین یک دستگاه با عمق گلوگاه مناسب شود. برای قطعات بسیار عمیق یا پیچیده، معمولاً تنها راه حل واقعی، استفاده از دستگاهی است که از ابتدا با در نظر گرفتن این نیاز طراحی شده باشد. - چگونه بفهمیم دستگاه فعلی کارگاه برای نیازهای آینده کافی است یا خیر؟
برای این ارزیابی، باید فهرستی از پیچیده ترین و عمیق ترین قطعاتی که احتمال تولید آن ها در آینده نزدیک وجود دارد تهیه شود و عمق دیواره های آن ها با عمق گلوگاه دستگاه فعلی مقایسه گردد. اگر این مقایسه نشان دهد که دستگاه فعلی توانایی پاسخگویی به این نیازها را ندارد، بهتر است پیش از دریافت سفارش های واقعی، برنامه ریزی برای ارتقا یا جایگزینی دستگاه انجام شود تا از رد شدن سفارش های مهم جلوگیری شود. - آیا عمق گلوگاه بیشتر همیشه به معنای دستگاه بهتر است؟
لزوماً خیر؛ عمق گلوگاه بیشتر معمولاً با افزایش ابعاد کلی و هزینه دستگاه همراه است و اگر نیاز واقعی کارگاه به این میزان فضا نباشد، این ویژگی صرفاً هزینه اضافی بدون بازدهی عملیاتی متناسب ایجاد خواهد کرد. انتخاب بهینه، تطبیق دقیق عمق گلوگاه با نوع واقعی قطعات تولیدی است، نه صرفاً انتخاب بزرگ ترین عدد موجود در بازار.